TEZGAH BAKIM BİLGİSİ
CNC tezgahlarda özellikle koruyucu bakımlarda sulama-yağlama sistemlerini dikkate almak gerekiyor. Özellikle filtre gruplarındaki tıkanmalar büyük sorunlara yol açabilir. Öncelikle yağlama ve sulama sisteminizi dikkatli bir şekilde inceleyip kontrollerinizi bunlara göre yapmanız gerekmektedir.
Spindle soğutma sistemleri genellikle en çok arızaya yol açan bölümler. Bunların "chiller" veya eşanjör olmasına göre farklı yöntemler belirlemeniz lazım.
Eksen hareketlerini sağlayan gruplara gelirsek, bilyalı vida (ball screw) ile hareket iletimi varsa -ki genelde bu şekilde oluyor- yağlamaya mutlaka dikkat etmeniz gerekir. Vida değişimi söz konusu olursa kesinlikle rulman yataklarını dağıtmadan sökmeye çalışın (Eğer dağıtırsanız vida kataloğundan uygun sıkma tork değerleri ve boşluk ayarlarına bakarak toplayın ).
Eğer elinizde eksenlerle ilgili boşluk değerleri varsa bunları kontrol ettirmek gerekir. Programa verilen ilerleme ile boşluğu gidermek çok sağlıklı değil.
- Talaş Temizliği: İşleme alanı içinde biriken talaşlar, teleskopik muhafazaların arkasına kaçarak eksen vidalı millerine zarar verebilir. Vardiya sonunda tezgah içi mutlaka temizlenmelidir.
- Yağlama Sıvısı Kontrolleri: Kızak yağlama ünitelerinin yağ seviyesi kontrol edilmeli ve eksikse uygun numaralı yağ ile tamamlanmalıdır. Kuru çalışan bir kızak, geri dönüşü zor aşınmalara yol açar.
- Soğutma Sıvısı (Bor Yağı) Analizi: Sıvının seviyesi, refraktometre ile konsantrasyon oranı ve en önemlisi pH değeri ölçülmelidir. Yanlış konsantrasyon hem takım ömrünü kısaltır hem de paslanmaya neden olur.
- Hava Basıncı Kontrolü: CNC tezgahları pnömatik sistemler için temiz ve kuru havaya ihtiyaç duyar. Regülatördeki basınç değerinin ideal aralıkta (genellikle 6 bar civarı) olduğu doğrulanmalıdır.
- Filtrelerin Temizliği: Elektrik panosu fan filtreleri ve hidrolik sistem filtreleri kontrol edilmelidir. Tozla kaplanmış bir elektrik panosu, sürücülerin (drive) aşırı ısınmasına ve CNC kartlarının yanmasına davetiye çıkarır.
-
CNC talaşlı imalat tezgahlarında filtreler, makinenin "akciğerleri ve böbrekleri" gibidir. Havayı temiz tutarak elektronik kartları korur, yağları süzerek mekanik aşınmayı engeller. Birçok işletme filtre temizliğini basit bir iş olarak görüp erteler; oysa tıkanan bir filtre, yüz binlerce liralık sürücü (drive) ve pompa arızalarının bir numaralı sorumlusudur.Bir CNC tezgahında periyodik olarak temizlenmesi ve değiştirilmesi gereken 4 kritik filtre grubunu ve sahada dikkat etmeniz gerekenleri detaylandıralım:
1. Elektrik Panosu (CNC Kontrol Kabini) FiltreleriCNC tezgahının beyni olan sürücüler (servo motor sürücüleri, spindle drive) ve ana kartlar bu panonun içindedir. Bu bileşenler çalışırken muazzam bir ısı üretir.- Neden Önemli?: Atölye ortamındaki yağ buharı ve mikro talaşlar fanlar vasıtasıyla panonun içine çekilir. Filtre tıkandığında panonun iç sıcaklığı hızla yükselir. CNC tezgahları genellikle pano içi sıcaklık 45-50°C'yi geçtiğinde "Cabinet Overheat" (Pano Aşırı Isındı) alarmı verir ve üretimi durdurur. Eğer koruma devresi çalışmazsa sürücüler yanar.
- Nasıl Temizlenir?:
- Haftalık olarak filtre pedleri (genellikle sünger veya elyaf yapıdadır) yuvalarından çıkarılmalıdır.
- Eğer sadece kuru toz varsa, düşük basınçlı hava ters istikamette tutularak temizlenir.
- Eğer filtreye yağ buharı yapışmışsa, hava tutmak gözenekleri daha çok tıkar. Bu durumda filtre, endüstriyel yağ çözücü solventler veya sabunlu ılık su ile yıkanmalı, tamamen kurutulduktan sonra yerine takılmalıdır. (Islak takılırsa panoya nem çeker).
- Kritik İpucu: Filtre çok incelmiş veya yırtılmışsa temizlemeyin, yenisiyle değiştirin. Panonun kapaklarını filtre temizlensin diye asla açık bırakarak tezgahı çalıştırmayın; açık kapak, tüm yağ buharının doğrudan elektronik kartların üzerine yapışmasına neden olur.
2. Hidrolik Sistem Filtreleri (Emiş ve Dönüş Filtreleri)Hidrolik ünite; ayna sıkma, punta hareketi, takım değiştirme veya iş mili kafasının dengelenmesi (Z eksen counter-weight) gibi yüksek güç gerektiren işleri yönetir.- Neden Önemli?: Hidrolik yağın içinde zamanla mekanik sürtünmeden kaynaklı mikro metal tozları ve çapaklar birikir. Tıkanan bir filtre, hidrolik pompanın yağ emememesine (kavitasyon) ve pompanın aşırı ısınıp kısa sürede aşınmasına yol açar.
- Nasıl Temizlenir / Değiştirilir?:
- Emiş Filtresi (Tank İçi): Genellikle tel süzgeç yapısındadır. Altı ayda bir hidrolik yağ kontrol edilirken sökülür, temiz gazyağı veya tiner ile yıkanıp tel fırça yardımıyla gözenekleri açılır. Hava ile kurutulup takılır.
- Dönüş/Basınç Filtresi (Kartuş Filtre): Bu filtreler genellikle temizlenmez, değiştirilir (sarf malzemedir). Üzerlerinde bir kirlilik göstergesi (manometre veya mekanik pim) bulunur. Pim dışarı fırlamışsa veya gösterge kırmızı alandaysa kartuş filtre derhal yenisiyle değiştirilmelidir.
3. Soğutma Sıvısı (Bor Yağı) ve Talaş Konveyörü FiltreleriParçayı işleyen bor yağı, tanka geri dönerken beraberinde tonlarca talaş ve pislik taşır.- Neden Önemli?: Bor yağı nozullarından (püskürtme memelerinden) tazyikli sıvı fışkırmasını sağlayan yüksek basınç pompaları (CTS - Coolant Through Spindle / Takım İçi Soğutma) filtre tıkanmalarına karşı çok hassastır. Filtre süzemezse, mikro talaşlar doğrudan takımın içindeki incecik delikleri tıkar ve takım iş esnasında anında kırılır.
- Nasıl Temizlenir?:
- Konveyör Sepet Filtresi: Günlük olarak operatör tarafından çıkarılıp kaba talaşlardan arındırılmalıdır.
- Kağıt/Torba Filtreler (CTS Sistemleri): Yüksek basınçlı soğutma sistemlerinde genellikle otomatik dönen kağıt filtreler veya yıkanabilir torba (bag) filtreler kullanılır. Torba filtreler haftalık olarak sökülüp ters yüz edilerek tazyikli suyla yıkanmalıdır. Gözeneklerinde sertleşme varsa yenisi takılmalıdır.
4. Yağlama (Kızak/Gres) Ünitesi FiltreleriEksenlerin hatasız kaymasını sağlayan otomatik yağlama tanklarının girişinde ve çıkışında minik filtreler bulunur.- Neden Önemli?: Yağ dolumu yapılırken tankın içine düşen bir toz veya kapak pisliği, hat üzerindeki mikro valfleri (distribütörleri) tıkar. Valf tıkanırsa o eksene yağ gitmez ve kızak/vidalı mil kuru çalışarak zarar görür.
- Nasıl Temizlenir?: Yılda bir kez, kızak yağlama tankı tamamen boşaltılmalı, dibinde oluşan jölemsi tabaka temizlenmeli ve emiş borusunun ucundaki gözenekli süzgeç solventle yıkanmalıdır.
Özet Bakım Takvimi ve Kontrol MetoduFiltre Türü Temizlik/Kontrol Sıklığı Değişim Sıklığı Temizlik Yöntemi Elektrik Panosu Filtresi Haftalık 6 Ayda Bir Ters hava / Yağ çözücü ile yıkama Hidrolik Emiş Süzgeci 6 Ayda Bir Hasar gördüğünde Gazyağı/Tiner ile yıkama Hidrolik Basınç Filtresi Aylık (Gösterge kontrolü) Yılda 1 Kez (Veya pim fırladığında) Temizlenmez, Değiştirilir Bor Yağı Torba Filtresi Haftalık 3 Ayda Bir Tazyikli su ile ters yıkama Kızak Yağı Süzgeci Yılda 1 Kez Hasar gördüğünde Solvent ile yıkama - Teleskopik Körük Muhafaza Kontrolleri: Eksenleri koruyan sacların contaları ve silecekleri incelenmelidir. Aşınmış silecekler, ince talaş ve tozların hassas mekanik aksama sızmasına neden olur.
- Hidrolik ve Pnömatik Sızıntı Avı: Tezgahın altında veya bağlantı noktalarında herhangi bir yağ veya hava sızıntısı olup olmadığı gözlemlenmelidir.
- Mil (Spindle) Kontrolü: Spindle salgısı ve rulmanların durumu kontrol edilmelidir. Ayrıca takım tutucuyu sıkan çektirme pençelerinin (drawbar) sıkma kuvveti özel cihazlarla ölçülmelidir. Yerinden oynayan bir takım, hem parçayı bozar hem de spindle’ı hurdaya çıkarabilir.
- Eksen Boşluk (Backlash) Ölçümleri: Vidalı mil ve rulmanlardaki aşınmalar zamanla eksenlerde mikro düzeyde boşluklara neden olur. Lazer kalibrasyonu veya "Ballbar" testi ile bu boşluklar tespit edilerek CNC parametrelerinden kompanse edilmeli veya mekanik müdahale yapılmalıdır.
-
CNC tezgahlarının X, Y ve Z eksenlerindeki dairesel hareketi çizgisel harekete çeviren, mikron mertebesindeki hassasiyeti sağlayan en kritik mekanik unsur vidalı mildir (ballscrew). Vidalı mil sistemleri, üzerlerindeki bilyalar vasıtasıyla çok düşük sürtünmeyle çalışırlar ancak en küçük bir ihmal veya montaj hatasında hızla aşınarak tezgahı kullanılmaz hale getirebilirler.vidalı mil bakımı ve değişiminde dikkat edilmesi gereken hayati noktaları aşağıda bulabilirsiniz:
CNC Tezgahlarında Vidalı Mil: Bakım ve Değişim Mühendisliği
Vidalı Mil Bakımında Dikkat Edilmesi GerekenlerVidalı milin ömrünü uzatmak, rulmanları korumak ve eksen boşluklarını (backlash) engellemek için bakım esnasında şu 4 kritik kurala uyulmalıdır:1. Doğru ve Kesintisiz Yağlama (Sistemin Can Damarı)- Doğru Yağ Tipi: Vidalı miller genellikle ISO VG 68 (kızak yağı) veya üreticinin belirttiği özel lityum sabunlu ince gresler ile yağlanır. Yanlış gres veya kalın yağ kullanımı, somun içindeki minik bilyaların dönmesini engelleyerek kızaklama yapmasına (sürtünerek aşınmasına) neden olur.
- Yağ Kanallarının Kontrolü: Bakım esnasında somuna giren ince bakır veya plastik yağlama borularının tıkanıp tıkanmadığı, distribütör (dağıtıcı) valflerin yağı basıp basmadığı mutlaka kontrol edilmelidir.
2. Sızdırmazlık Keçeleri ve Teleskopik Sacların Durumu- Talaş Sızması: Vidalı mil somununun her iki ucunda plastik veya keçe sıyırıcılar bulunur. Bu sıyırıcılar aşındıysa, kesme esnasında uçuşan mikro talaşlar ve sert tozlar somunun içine girer. Bilyaların arasına giren tek bir talaş parçası bile milleri çizer ve sistemi kilitler.
- Sac Silecekleri: Eksenleri koruyan teleskopik sacların silecekleri her ay kontrol edilmeli, yırtılma veya aşınma varsa milin korunması için bu silecekler derhal yenilenmelidir.
3. Paslanma ve Korozyon Önleme- Tezgah eğer uzun süre çalışmayacaksa veya bor yağı (soğutma sıvısı) konsantrasyonu yanlışsa (su oranı çok yüksekse), vidalı mil üzerinde korozyon başlar. Paslanan bir milin taşlanmış yüzeyi bozulacağı için geri dönüşü yoktur. Bakımlarda mil yüzeyinde matlaşma veya lekelenme olup olmadığı gözlemlenmelidir.
Vidalı Mil Değişiminde Dikkat Edilmesi GerekenlerEğer mil ömrünü tamamladıysa, yenisiyle değiştirilirken yapılan en küçük bir montaj hatası, yeni milin de birkaç ay içinde hurdaya dönmesine yol açar. Değişim sürecinde şu teknik adımlara harfiyen uyulmalıdır:1. Kusursuz Eksenel Hizalama (Paralellik ve Eşmerkezlilik)- Yeni mil yataklarına montajlanırken, vidalı mil ekseni ile tezgahın lineer kızakları (lineer rayları) arasında kusursuz bir paralellik olmalıdır.
- Komparatör Saati Kullanımı: Mil, uç yataklara (rulman bloklarına) sabitlendikten sonra, somun gövdesi eksen boyunca hareket ettirilerek raylara olan mesafesi komparatör saati ile ölçülmelidir. Mikron mertebesindeki bir eksen kaçıklığı (kasntı), mil dönürken aşırı yük binmesine, ısınmaya ve bilyaların kırılmasına neden olur.
2. Somunun Kesinlikle Milden Çıkarılmaması- Yeni vidalı miller fabrikadan montajlı ve koruyucu bir plastik kovan (tüp) desteği ile gelir. Montaj esnasında somun kesinlikle mil dişlerinden dışarı çıkarılmamalıdır.
- Eğer somun milden tamamen çıkarsa, içindeki onlarca serbest bilya (ball bearings) yere dökülür. Bu bilyaların sırası, yönü ve sayısı bozulduğunda somunun fabrikasyon ön yüklemesi (preload) tamamen kaybolur ve mil çöp olur.
3. Eksen Destek Rulmanlarının (Bearings) Beraber Değişimi- Vidalı mil değiştirilirken, milin uçlarında bulunan ve eksenel yükleri göğüsleyen eğik bilyalı rulmanlar (angular contact bearings) da mutlaka yenilenmelidir.
- Eski ve boşluk yapmış rulmanların içine yeni mil takılırsa, tezgahtaki eksen boşluğu (backlash) ve yüzey pürüzlülüğü problemi çözülemez. Rulmanların montaj yönüne (Back-to-Back veya Face-to-Face) üretici kataloğuna bakılarak çok dikkat edilmelidir.
4. Tork Anahtarı ile Sıkma ve Sabitleme- Mil uçlarındaki kilit somunları (locknut) ve kaplin bağlantı cıvataları gelişigüzel değil, üreticinin belirttiği tork değerlerinde (Nm) tork anahtarı kullanılarak sıkılmalıdır. Aşırı sıkma rulmanları sıkıştırıp ısıtırken, gevşek sıkma ise eksenel kaçıklıklara ve vidalı milin boyuna uzamasına yol açar.
5. Montaj Sonrası İlk Çalıştırma (Rodaj)- Montaj bittikten sonra tezgah doğrudan yüksek hızlarda (G00) çalıştırılmamalıdır. Eksen yavaş devirlerde (manual pulse generator - el çarkı ile) boydan boya yürütülerek herhangi bir kasılma veya ses olup olmadığı dinlenmelidir. Ardından düşük ilerleme hızlarında (FEED) birkaç saat boşta çalıştırılarak sistemin rodajı (alışması) sağlanmalıdır.
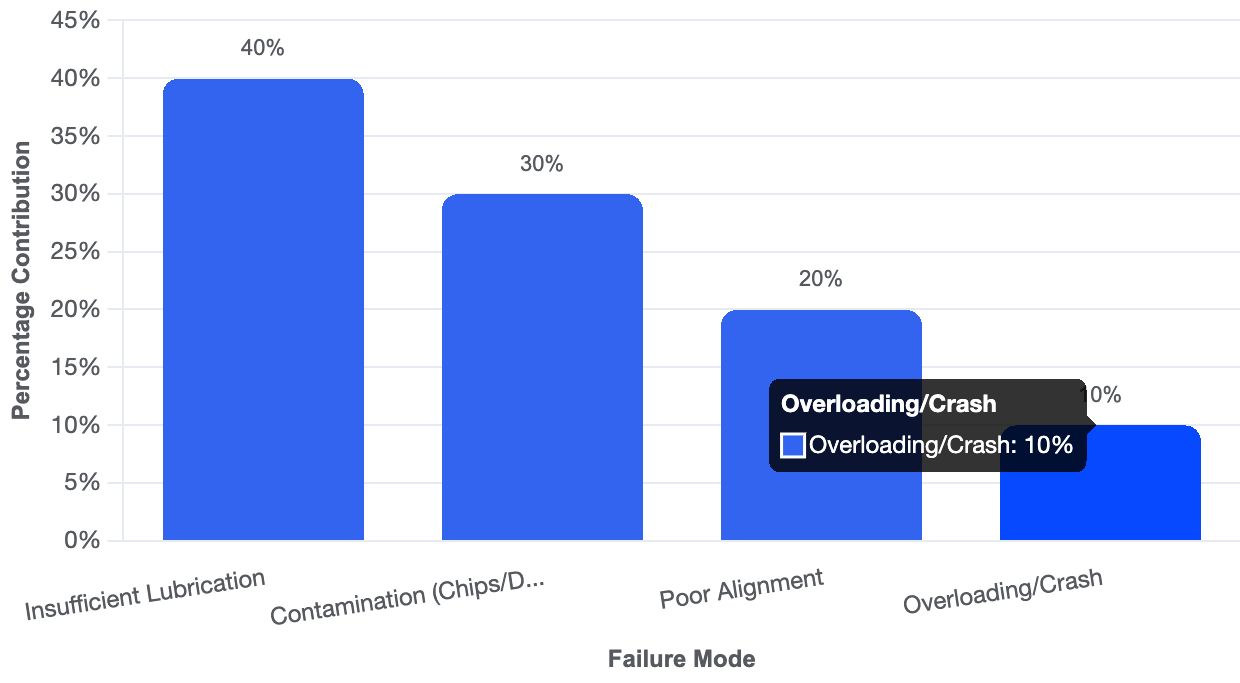 Görüldüğü üzere, vidalı mil arızalarının %70'i tamamen kullanıcı ve bakım kaynaklıdır (Yağsızlık ve Pislik). Değişim sonrasında ise en büyük düşman hatalı montaj ve hizalamadır.
- Yağ Değişimleri: Hidrolik ünite yağı ve dişli kutusu (şanzıman) yağları tamamen boşaltılmalı, tank temizlenmeli ve üreticinin önerdiği yeni yağ ile doldurulmalıdır.
- Seviye (Terazi) Kontrolü: Fabrika zeminleri zamanla oturabilir. Tezgahın hassas su terazileri ile zemin dengesi kontrol edilmeli, gerekirse kalibrasyon takozlarından ayarlanmalıdır. Terazisi kaçmış bir tezgah, doğrusal işleme yapamaz.
NOT: Bir başka nokta ise eksen motorlarının tahrik aktarma organları. Kayış-kasnak ise kayışlardaki aşınma gözle kontrol etmekte fayda var. Elektrnoik olarak, motorlara ve elektrik ekipmanlarına sızdırmazlığı sağladığınız sürece pek bir sorun çıkmaz. (Voltaj oynaması, veya PLC program kaynaklı hatalar vs. hariç ).Sonuç olarak mekanik ağırlıklı bakım planlamanız daha mantıklı.
İŞLEME MERKEZLERİ İÇİN BAKIM ÇİZELGESİ.pdfPDF belgesi — indir veya tarayıcıda açAç
TORNALAR İÇİN BAKIM ÇİZELGESİ.pdfPDF belgesi — indir veya tarayıcıda açAç